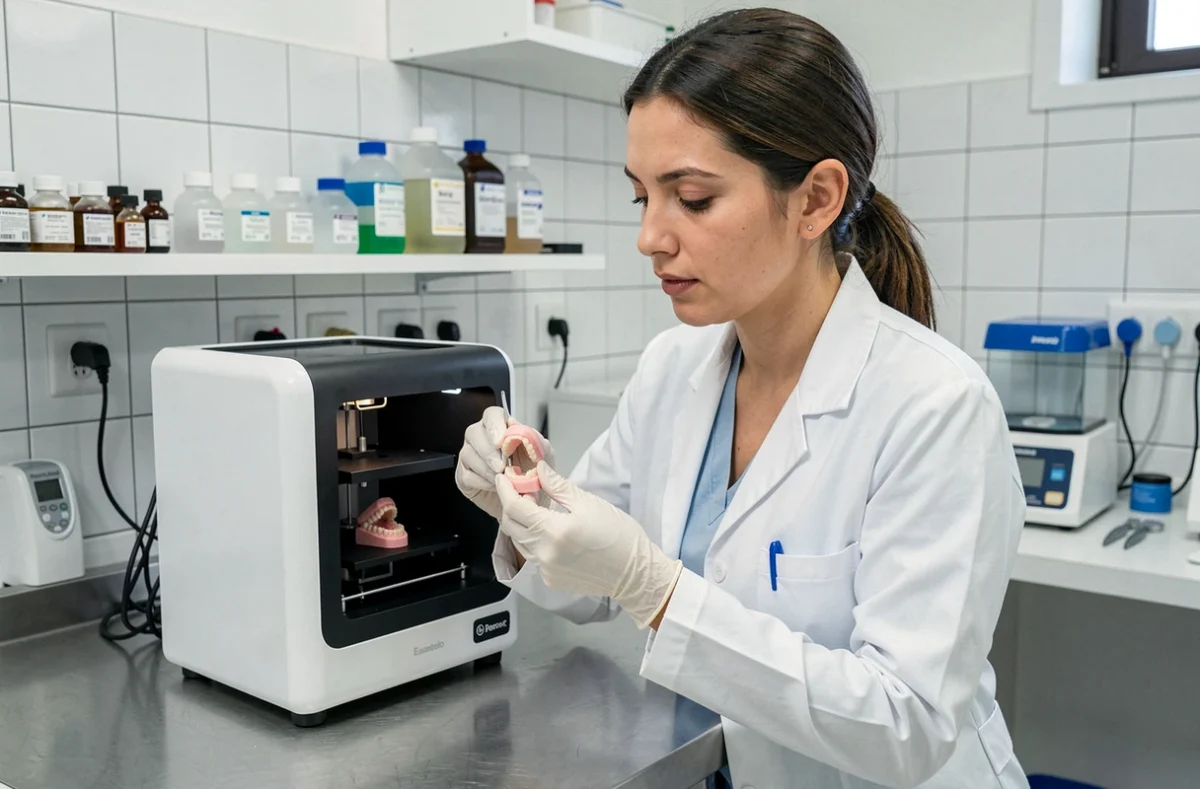
L’impression 3D dentaire au cabinet repose sur une chaîne de production complète : numérisation, conception assistée par ordinateur, impression, post-traitement et contrôle. Chaque maillon conditionne la qualité finale. Avant d’investir dans une imprimante 3D dentaire CapDentaire ou tout autre équipement comparable, il est utile d’identifier les erreurs qui transforment un investissement prometteur en source de pertes de temps et de matière.
Coût réel d’une production d’impression 3D dentaire au cabinet
Le prix d’achat d’une imprimante est rarement la dépense dominante sur la durée. Le coût réel d’une pièce produite en interne intègre plusieurs postes que l’on sous-estime systématiquement au moment de l’achat.
Le temps de conception en logiciel CAO représente une charge horaire non négligeable, surtout en phase d’apprentissage. Un praticien ou un assistant qui consacre une heure à modéliser une gouttière ou un modèle d’étude produit une pièce dont le coût horaire s’additionne au coût matière.
Le post-traitement est une étape que les fabricants mentionnent peu dans leurs argumentaires. Laver une pièce, la polymériser sous UV, contrôler ses dimensions et la finaliser prend un temps incompressible qui varie selon la complexité de la géométrie et le type de résine utilisé.
La gestion des échecs d’impression constitue un troisième poste souvent invisible. une impression ratée consomme de la résine, du temps machine et du temps opérateur sans produire de résultat utilisable. En début d’activité, le taux d’échec est structurellement plus élevé, ce qui dégrade mécaniquement la rentabilité des premières semaines.
Avant de valider un projet d’intégration, il vaut donc la peine de modéliser ces coûts sur un volume de production réaliste, en incluant une hypothèse de taux d’échec honnête.
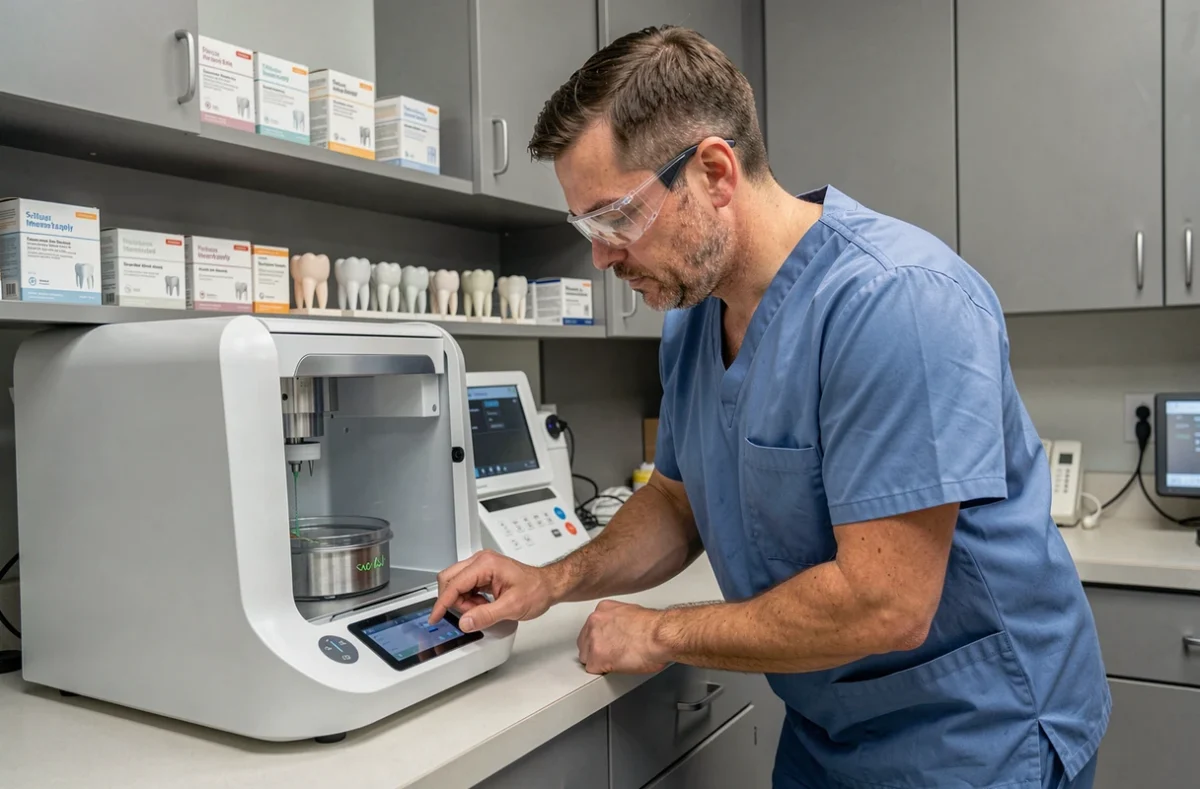
Erreurs de calibration plateau et de préparation résine
La calibration du plateau d’impression est l’un des points techniques les plus sensibles. Un plateau légèrement désaxé produit des pièces dont la base ne colle pas correctement, ce qui entraîne des décollements en cours d’impression ou des distorsions géométriques.
La résine dentaire est un matériau vivant : elle se sépare en fractions si elle n’est pas homogénéisée avant chaque session. ne pas mélanger la résine avant de remplir le vat est l’une des erreurs les plus fréquentes chez les nouveaux utilisateurs. Les photoinitiateurs se concentrent au fond du flacon, ce qui modifie les paramètres de polymérisation couche par couche.
La température ambiante influence directement la viscosité de la résine et, par conséquent, la précision des détails fins. Une pièce imprimée dans un local à moins de 18 °C présentera des caractéristiques mécaniques différentes de la même pièce imprimée à 22 °C, même avec des paramètres machine identiques.
- Homogénéiser la résine pendant au moins deux minutes avant chaque utilisation, en agitant doucement sans créer de bulles.
- Vérifier la calibration du plateau à chaque changement de résine ou après tout déplacement de la machine.
- Maintenir la pièce à une température stable, idéalement entre 20 et 25 °C, pour garantir la répétabilité des résultats.
- Nettoyer le vat après chaque session et filtrer la résine restante pour éliminer les fragments polymérisés qui créeraient des défauts sur les impressions suivantes.
Orientation des pièces et conception des supports en impression dentaire
L’orientation d’une pièce dans l’espace d’impression détermine la répartition des forces d’arrachement couche par couche, la précision des surfaces occlusales et la quantité de supports nécessaires. C’est une décision de conception, pas un réglage automatique.
Pour les modèles dentaires, une inclinaison comprise entre 15 et 45 degrés par rapport au plateau réduit les forces d’arrachement et améliore la précision des détails anatomiques. Imprimer un modèle à plat sur le plateau augmente les forces de décollement et augmente le risque d’échec, surtout pour les grandes surfaces.
Les supports mal positionnés laissent des marques sur les surfaces fonctionnelles. placer les points de support sur des zones non fonctionnelles est un principe que les logiciels de préparation n’appliquent pas toujours correctement en automatique. Une vérification manuelle reste nécessaire pour les pièces à haute valeur ou les géométries complexes.
Choisir une résine dentaire adaptée à l’usage clinique
Toutes les résines compatibles avec une imprimante 3D dentaire ne sont pas équivalentes en termes d’applications cliniques. Une résine de modélisation n’a pas les propriétés mécaniques d’une résine pour prothèse provisoire, et encore moins d’une résine pour gouttière d’alignement.
En contexte dentaire, la traçabilité réglementaire s’ajoute aux critères techniques. Les résines destinées à être en contact avec les muqueuses ou les dents doivent répondre à des exigences de biocompatibilité documentées. Utiliser une résine non certifiée pour un usage intrabuccal est une erreur qui engage la responsabilité du praticien, indépendamment de la qualité de l’impression obtenue.
Le critère prix seul ne suffit pas pour choisir une résine. une résine moins chère qui nécessite des réglages constants ou produit plus de déchets revient plus cher qu’une résine optimisée pour la machine utilisée. CapDentaire propose des résines référencées pour ses imprimantes : partir de ces formulations validées évite de passer des semaines à trouver les bons paramètres d’exposition.
Sous-estimer la courbe d’apprentissage du flux numérique dentaire
L’intégration d’une imprimante 3D au cabinet implique de maîtriser un flux numérique complet : scanner intra-oral ou modèles numérisés, logiciel de conception, logiciel de préparation d’impression (slicer), puis post-traitement. Chaque étape a sa propre logique.
Les premières semaines servent rarement à produire en volume. Elles servent à comprendre comment les paramètres de la machine interagissent avec les spécificités des résines choisies. Vouloir atteindre une cadence de production industrielle dès le deuxième mois est une erreur de planification qui génère de la frustration et des coûts inutiles.
- Prévoir une période de montée en compétence de plusieurs semaines avant d’intégrer la production 3D dans le planning patient.
- Commencer par des pièces simples (modèles d’étude, gabarits de forage) avant d’imprimer des prothèses provisoires ou des guides chirurgicaux.
- Documenter les paramètres qui fonctionnent pour chaque combinaison résine/géométrie : cette base de données interne devient rapidement un gain de temps considérable.
La formation initiale, qu’elle soit dispensée par le fournisseur ou acquise en autonomie, conditionne directement le temps nécessaire pour atteindre un taux de réussite stable. Un investissement en formation réduit mécaniquement le coût des échecs des premières semaines.
Le flux numérique dentaire fonctionne comme une chaîne : la qualité de sortie est limitée par le maillon le plus faible. Une imprimante précise ne compense pas un fichier STL mal généré ou un post-traitement bâclé. C’est cette logique de système, plus que la performance de la machine seule, qui détermine la réussite d’une intégration au cabinet.